
 ENG
Titreşim Neden Çalışma Ekipmanındaki Metal Cıvataları Gevşetmeye Devam Ediyor?
Dişli kutusu sorunsuz bir şekilde devreye alınıyor ve birkaç hafta sonra koruyucu braket tıkırdamaya başlıyor. Bakım ekibi bağlantıyı kontrol ettiğinde, üç cıvatanın birkaç tur geri çekildiğini ve dişler boyunca ince bir yağ tabakasının sızdığını görür. Hiçbir şey dramatik bir şekilde başarısız olmadı, ancak düzeneği bir arada tutan kelepçe yükü sessizce ortadan kalktı. Bu durum pompalar, kompresörler, konveyörler, presler ve jeneratör setlerinde yaygındır ve ağır dönen ekipmanlarla çalışan tesislerdeki plansız duruşların en sık nedenlerinden biridir.
Gevşeme nadiren tek bir nedenden kaynaklanır. Çoğu endüstriyel bağlantıda üç kuvvet birlikte çalışır. Dönen millerden ve ileri geri hareket eden parçalardan kaynaklanan titreşim, cıvata ile somun arasında veya dişlerin kendileri arasında küçük göreceli hareketler oluşturur. Termal döngü, metalin genleşip büzülmesini sağlar, bu da ekipmanın her çalıştırılıp durdurulduğunda ön yükü azaltır. Basınç darbelerinden veya darbelerden kaynaklanan dinamik yükler, eklemi statik bir tork değerinin hiç beklenmediği şekilde iter.
3
Çoğu dönen makinede cıvata gevşemesinin ana etkenleri: titreşim, termal çevrim ve dinamik yük
Binlerce
Çalışan birçok makinede dakika başına titreşim döngüsü, kilidi açılmış bir bağlantı elemanının zamanla geri çekilmesine yetecek kadardır
1 eklem
Tek bir gevşek bağlantı elemanı komşu parçalarda sızıntılara, yanlış hizalamaya veya yorulma hasarına neden olabilir
Tekrarlanan arızaları takip eden bakım ekipleri genellikle aynı temel nedeni bulur: Dişler bir kez doğru şekilde sıkılmıştı, ancak daha sonra onları sıkı tutacak hiçbir şey tasarlanmamıştı.
Yaylı kilit rondelaları, tırtıklı flanş somunları ve naylon ekleme somunları gibi geleneksel sabitlemeler bazı durumlarda yardımcı olur, ancak her birinin sınırları vardır. Yaylı rondelalar yük altında düzleşebilir ve kavramalarını kaybedebilir. Naylon ekler sıcaklık yükseldiğinde sürtünmeyi kaybeder. Güvenlik teli yoğun emek gerektirir ve teknisyene bağlıdır. Diş kilitleme yapıştırıcısı sorunu farklı bir açıdan ele alır çünkü erkek ve dişi dişler arasındaki mikroskobik boşluğu doldurur ve hem dönmeye hem de gevşemeye direnen katı bir katman halinde sertleşir. Bu nedenle birçok mühendislik ekibi artık montaj prosedürlerinde standart bir adım olarak sıvı vida diş tutucuyu tercih ediyor.
biraerobik İplik Dolabı Nedir ve Nasıl İyileşir?
An anaerobik iplik dolabı Havaya maruz kaldığında akışkan kalan ve ancak oksijen bulunmayan metal yüzeyler arasında sıkışıp kaldığında sertleşen tek bileşenli sıvı yapıştırıcıdır. Adı bu davranışı ifade eder. Anaerobik, kimyanın hava olmadan çalıştığı ve yapıştırıcının bir şişede veya bir tezgah üzerinde uzun süre stabil kalacak, ardından dişli bir bağlantının içine kapatıldığında hızla katılaşacak şekilde tasarlandığı anlamına gelir.
Tedavi pratikte nasıl işliyor?
Sertleşme, sıkılmış bir metal ipliğin içinde bulunan ancak dış yüzeyde bulunmayan iki duruma bağlıdır. Birincisi, cıvata devreye girdiğinde ince boşluktan dışarı itilen oksijenin yokluğudur. İkincisi ise katalizör görevi gören ve sertleşmeyi hızlandıran aktif metal yüzeylerle temastır. Çelik, dökme demir ve birçok bakır alaşımı bu rolde iyi iş görür. Her iki koşul da karşılandığında sıvı, iplikler arasındaki boşlukları dolduran ve onları birbirine bağlayan sert bir termoset filme dönüşür.
Tipik bir endüstriyel uygulamada, ilk sertleşme oda sıcaklığında kısa bir sürede gerçekleşirken, tam güç daha uzun bir sürede gelişir. Kesin zamanlama kaliteye, metale, film kalınlığına ve ortam sıcaklığına bağlıdır. Mühendisler, genel kurallara dayanmak yerine belirli zamanlar için ürün veri sayfasını okumalıdır, ancak genel sıralama bu kategorideki hemen hemen her ürün için aynıdır.
Onu genel yapıştırıcılardan ayıran şey nedir?
Genel amaçlı yapıştırıcılar ve anında yapıştırıcılar havaya maruz kalan yüzeyleri yapıştırmak için tasarlanmıştır. Yüzeyde bir film oluştururlar ve çoğunlukla kırılgan kalırlar. Diş sabitleyici farklı davranır çünkü iki parça arasındaki boşlukta kalması ve sertleştikten sonra biraz esnek kalması gerekir. Sert bir blok oluşturmaz. Bunun yerine, eklemin daha sonra doğru yöntemle ayrılmasına izin verirken aynı zamanda harekete direnen kontrollü bir bağ oluşturur. Tutma ve bırakma arasındaki bu denge, yapısal parçalar yerine bağlantı elemanlarında kullanılmasının temel nedenidir.
Kürlenmiş film eklemi nasıl korur?
Sertleştikten sonra film aynı anda iki iş yapar. Somunun titreşim altında geri dönememesi için dişleri kilitler ve aksi takdirde sıvıların ve gazların izleyeceği spiral yolu kapatır. Yapışkan diş boşluğunu doldurduğundan, nem, soğutma sıvısı ve yağın korozyonun başladığı metal yüzeylere ulaşması çok daha zorlaşır. Bu nedenle aynı ürün, uygulamaya bağlı olarak sıklıkla hem kilitleyici hem de dolgu macunu olarak tanımlanır.
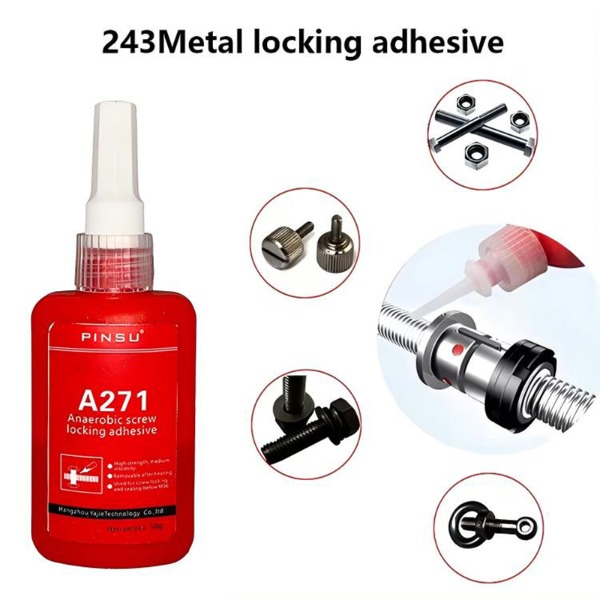
Endüstriyel Kullanıma Yönelik Diş Kilitleme Yapıştırıcısının Temel Faydaları
Mühendisler kilitleme yöntemlerini karşılaştırırken genellikle dört faktöre bakarlar: titreşim direnci, sızdırmazlık performansı, bağlantı elemanını yeniden kullanma yeteneği ve bağlantının zaman içinde kelepçe yükünü ne kadar iyi koruduğu. Aşağıdaki tablo, sıvı anaerobik sistemin en yaygın mekanik alternatiflerle nasıl karşılaştırıldığını özetlemektedir.
| Kilitleme Yöntemi | Titreşim Direnci | Sızıntı Sızdırmazlığı | Yeniden kullanılabilirlik | Kelepçe Tutma |
|---|---|---|---|---|
| Yaylı kilit rondelası | Düşük ila orta | Yok | Yüksek | Zamanla azalır |
| Naylon ekleme somunu | Orta | Sınırlı | Orta | Sıcaklarla birlikte azalıyor |
| Anaerobik iplik dolabı | Yüksek | Evet | Dereceye bağlıdır | Yük altında kararlı |
Tesis operasyonlarına yönelik pratik faydalar beş alanda toplanabilir.
- Titreşim önleme performansı: Kürlenen film, dişler arasındaki mikro hareketleri emerek pompa, motor ve dişli kutularında gevşemeye neden olan kademeli dönüşü önler.
- Sızıntı ve korozyonun önlenmesi: Diş boşluğunun doldurulması, yağın, suyun ve proses sıvılarının diş yolu boyunca sürünerek metale saldırmasını engeller.
- Kararlı önyükleme: Yapıştırıcı bir yay elemanı gibi yorulmadığı için bağlantı yeri tasarlanmış kelepçe kuvvetini daha uzun bir servis aralığı boyunca korur.
- Dereceye dayalı sökme: Farklı mukavemet dereceleri, bakım ekiplerinin sökme yöntemini bağlantının beklenen hizmet ömrüne göre eşleştirmesine olanak tanır.
- Daha düşük toplam maliyet: Daha az plansız duruş, daha az yedek bağlantı elemanı ve gevşek parçaların yeniden sıkılması için daha az zaman harcanması genellikle yapıştırıcının küçük maliyetinden daha ağır basar.
Pek çok tesis bakım incelemesinde, tasarruflar satın alma fiyatında daha az, arıza sürelerinin azalmasında ise daha fazla görülüyor. Bir üretim hattında kaçınılan tek bir kesinti, birçok makinenin bir yıllık bakımının yapıştırıcı maliyetini karşılayabilir.
Metal Diş Sızdırmazlık Maddesinin Yaygın Uygulama Senaryoları
Uygulama net olduğunda ürün seçmek daha kolaydır. bir metal iplik sızdırmazlık maddesi iki gereksinimin karşılandığı bağlantılarda en kullanışlıdır: bağlantı elemanı geri çekilmemeli ve diş yolu sıvının kaçmasına izin vermemelidir. Aşağıdaki senaryolar endüstriyel çalışmalarda en sık görülen senaryolardır.
Makine ve ekipman montajı
Takım tezgahları, pompa gövdeleri ve dişli kutuları sürekli titreşim gören çok sayıda cıvata içerir. Bu bağlantı elemanlarının yapıştırıcıyla kilitlenmesi, sık sık yeniden tork kontrolü yapılması ihtiyacını azaltır ve miller, yataklar ve yataklar arasındaki hizanın korunmasına yardımcı olur. Pompa gövdelerinde aynı film, aksi halde contanın değiştirilmesini gerektirecek dişler boyunca sızıntıyı da engeller.
Otomotiv ve ulaşım parçaları
Şasi bileşenleri, motor takozları ve egzoz braketleri yol titreşimi, ısı ve nem kombinasyonuyla karşı karşıyadır. Anaerobik kilitleme bu alanlarda yaygın olarak kullanılmaktadır çünkü kürlenmiş film tekrarlanan ısıtma ve soğutma döngüleri boyunca çalışmaya devam eder ve yol tuzuna ve yıkama kimyasallarına karşı dayanıklıdır. Servis ekipleri, daha sonraki bir aralıkta yeniden sıkmaya güvenmek yerine genellikle montaj sırasında bunu uygular.
Hidrolik ve pnömatik sistemler
Hidrolik hatlardaki ve bağlantılardaki dişli bağlantılar klasik bir sızıntı noktasıdır. Erkek dişe sızdırmazlık derecesinin uygulanması, aksi takdirde hidrolik yağın veya basınçlı havanın kaçabileceği spiral yolun kapatılmasına yardımcı olur. Ekipler, seçilen ürünün sistem özelliklerinde belirtilen akışkan ve çalışma basıncına uygun olduğunu doğrulamalıdır.
Ağır hizmet tipi endüstriyel ekipmanlar
Jeneratör setleri, kırıcılar ve değirmen sürücüleri ağır yükleri büyük sıcaklık dalgalanmalarıyla birleştirir. Bu makinelerde, ünitenin hizmet ömrü boyunca asla gevşememesi gereken yapısal bağlantı elemanları için genellikle yüksek mukavemetli kaliteler seçilir. Sökme, sökmeden önce düzeneğin gerekli sıcaklığa ısıtılmasını içeren bir bakım olayı olarak planlanır.
Bakım ve onarım çalışmaları
Saha onarımları genellikle aşınmış dişleri, önceden hasar görmüş cıvata deliklerini veya zaten gevşemiş bağlantı elemanlarını içerir. Bu durumlarda, diş sabitleyici küçük düzensizlikleri doldurarak ve yeni bir kilitli bağlantı oluşturarak bağlantı yerinin onarılmasına yardımcı olabilir. Teknisyenler yapıştırıcıyı uygulamadan önce dişleri iyice temizlemelidir çünkü onarımların başarısız olmasının en yaygın nedeni kirlenmedir.
- Makine montaj hatları ve dişli kutusu servisi
- Otomotiv şasisi, motor ve egzoz bağlantı elemanları
- Hidrolik bağlantı parçaları ve pnömatik bağlantılar
- Ağır ekipmanlar, jeneratör setleri ve kırıcılar
- Yerinde onarım ve önleyici bakım
Doğru Anaerobik İplik Kilitleme Sınıfı Nasıl Seçilir
Sınıf seçimi birçok satın alma kararının yanlış gittiği yerdir. Çok güçlü bir şekilde kilitlenen bir ürün, birkaç ayda bir çıkarılması gereken bir bağlantı elemanı için gereksiz olabilir, zayıf bir kalite ise sürekli titreşim gören bir bağlantıda başarısız olabilir. Doğru seçim, ihtiyaç duyduğunuz güce, bağlantının nasıl bakım yapılacağına ve karşı karşıya kalacağı çalışma koşullarına bağlıdır.
Üç güç seviyesi
| Sınıf | Tipik Kullanım | Sökme Yöntemi | En Uygun |
|---|---|---|---|
| Düşük güç | Küçük vidalar ve ayar noktaları | El aletleri | Sık muayene |
| Orta kuvvet | Genel makine bağlantı elemanları | Standart araçlar | Rutin bakım |
| Yüksek strength | Kalıcı yapısal bağlantılar | Isı destekli çıkarma | Ağır titreşim |
Düşük mukavemet derecesi
Düşük mukavemetli ürünler, inceleme için düzenli olarak açılan küçük vidalara, ayar vidalarına ve bağlantı elemanlarına uygundur. Bir el aletiyle sökülmesine izin verirken vidanın kaymasını önlerler. Serbest bırakılmaları kolay olduğundan bakım programının kısa olduğu ve titreşim seviyesinin orta düzeyde olduğu yerlerde iyi bir seçimdir.
Orta mukavemet sınıfı
Orta mukavemet çoğu makine için genel amaçlı seçimdir. Tipik titreşim altında sıkı bir şekilde tutunur ve servis gerektiğinde standart el veya elektrikli aletlerle çıkarılabilir. Birçok tesis bu kaliteyi motorlar, pompalar ve konveyör çerçeveleri üzerindeki cıvatalar için varsayılan olarak kullanır ve daha güçlü olan kaliteyi sökülmenin nadir olduğu bağlantılar için ayırır.
Yüksek mukavemet sınıfı
Yüksek mukavemetli ürünler, şiddetli titreşimle çalışan kalıcı bağlantılar veya bağlantı elemanları için tasarlanmıştır. Sertleştikten sonra normal alet torkunun çok ötesinde dönmeye karşı direnç gösterirler. Sökme işlemi genellikle filmin yumuşaması için bağlantı yerinin belirli bir sıcaklığa ısıtılmasını ve ardından dikkatli bir şekilde çıkarılmasını gerektirir. Bakım prosedüründeki bu adımın planlanması, hasarlı dişlerin ve kırık aletlerin önlenmesini sağlar.
Seçim kontrol listesi
- Ana metal: çelik, paslanmaz çelik ve dökme demir farklı davranır; bu nedenle kaliteyle uyumluluğu doğrulayın.
- Diş boyutu: Daha büyük çaplar daha fazla yapışkan hacmine ihtiyaç duyarken, küçük dişler daha ince bir filme ihtiyaç duyar.
- Servis planı: Bağlantı elemanının rutin bakım sırasında mı çıkarılacağına yoksa ünitenin kullanım ömrü boyunca yerinde mi bırakılacağına karar verin.
- Çalışma koşulları: Beklenen sıcaklık aralığını, yağa veya suya maruz kalmayı ve titreşim seviyesini not edin.
Anaerobik Vida Kilitleme Yapıştırıcısı için Adım Adım Kullanım Kılavuzu
Doğru uygulama prosedürü ürünün kendisi kadar önemlidir. Başarısız olan bağlantıların çoğu, yapıştırıcıdan ziyade hazırlığın atlanmasından kaynaklanmaktadır. Aşağıdaki adımlar endüstriyel ortamlarda kullanılan çoğu sıvı iplik kilitleyici için geçerlidir.
- Yüzey hazırlığı: Hem iç hem de dış dişlerden yağı, gresi, tozu ve eski yapıştırıcıyı çıkarın. Temiz bir solventle silme ve ardından tam kurutma standart yaklaşımdır. Temiz yüzeyler filme tutarlı bir temas alanı sağlar.
- Yapıştırıcıyı uygulayın: Bağlantılı diş alanına, genellikle cıvatanın dış dişine küçük bir miktar koyun. Fazla sıvının yataklara, contalara veya elektrik alanlarına geçebileceğinden fazla sıvıdan kaçının.
- Eklemi birleştirin: Bağlantı elemanını yerine vidalayın ve belirtilen torkla sıkın. Sıkma eylemi havayı boşluktan dışarı iter ve filmi iplik yüzeylerine eşit şekilde yayar.
- Başlangıç ayarına izin ver: Film sertleşmeye başlayıncaya kadar bağlantı yerini rahatsız etmeyin. İlk ayarlanma süresi kaliteye ve metale göre değişir; bu nedenle ekipmanı yüklemeden veya çalıştırmadan önce gerekli süre için veri sayfasını kontrol edin.
- Tam tedaviye izin ver: Tam güç, oda sıcaklığında daha uzun bir süre boyunca gelişir. Ekipmanın tam sertleşmeden önce çalıştırılması nihai tutma kuvvetini azaltabilir; bu nedenle devreye alma programını buna göre planlayın.
Özel dikkat gerektiren malzemeler
Anaerobik sistemler aktif metal yüzeylere bağlıdır. Paslanmaz çelik, alüminyum ve bazı kaplamalı bağlantı elemanları kürlenmeyi yavaşlatabilir ve pasif veya kaplamalı yüzeylerin tam dayanıklılığa ulaşması için bir astar veya aktivatöre ihtiyaç duyulabilir. Plastik iplikler uygun değildir çünkü yapıştırıcı malzemeye zarar verebilir ve bağlantı yeri beklendiği gibi tutunamayabilir.
Kilitleme Performansını Düşüren Yaygın Hatalar
Deneyimli teknisyenler çoğu arızanın küçük bir dizi tekrarlanan hatadan kaynaklandığını bilir. Bunları erken tanımak, onarımlarda zaman kazandırır ve ekipmanın güvenilirliğini korur.
- Kirli veya yağlı ipliklere yapıştırıcı uygulanması, bağı zayıflatır ve erken gevşemeye yol açar.
- Çok fazla ürün kullanılması filmin sıkışmasına ve yakındaki yüzeylerin kirlenmesine neden olabilir.
- Sık sık çıkarılması gereken bir bağlantı için yüksek mukavemetli bir kalitenin seçilmesi, bakım süresini uzatır ve hasar riskini artırır.
- Filmin kısmen kürlenmesinden sonra yapılan sıkıştırma, filmin çatlamasına ve kilitleme etkisinin azalmasına neden olabilir.
- Sertleşme aralığının göz ardı edilmesi ve ekipmanın çok erken çalıştırılması, son kelepçe tutuşunun azalmasına neden olur.
Bakım kartına ürün kalitesini, partiyi ve kürlenme süresini kaydetmek iyi bir uygulamadır. Bu, gelecekteki denetimleri daha hızlı hale getirir ve ekibin, planlı kapatmalar sırasında hangi bağlantılara dikkat edilmesi gerektiğini anlamasına yardımcı olur.
Teknik Parametreler Referansı
Aşağıdaki tablo, mühendislerin anaerobik diş kilitleyicileri karşılaştırırken genellikle incelediği genel parametre kategorilerini listelemektedir. Değerler kalitelere ve üreticilere göre değişiklik gösterir, bu nedenle ürün veri sayfası tasarım çalışmaları için her zaman son referans olmalıdır.
| Parametre | Tipik Referans | Mühendislik Notu |
|---|---|---|
| Tedavi türü | Anaerobik, metalle aktifleştirilmiş | Sınırlandırılmış metal teması gerektirir |
| Görünüm | Renkli sıvı, genellikle mavi, kırmızı veya yeşil | Renk, sahadaki derecenin belirlenmesine yardımcı olur |
| Konu boyutu aralığı | Küçük ve büyük çaplı bağlantı elemanları | Film viskozitesini iplik boyutuna göre eşleştirin |
| Çalışma sıcaklığı | Geniş aralık, tipik olarak donma noktasının altından yaklaşık 150 santigrat dereceye kadar | Yüksek mukavemet kaliteleri için limiti onaylayın |
| İlk ayar süresi | Dakikalardan kısa bir süreye kadar | Dereceye ve metale göre değişir |
| Tam tedavi süresi | Birkaç saatten yaklaşık bir güne kadar | Tam kürlenmeden sonra devreye almayı planlayın |
| Kopma torku | El aletleri ile düşük dereceli, yüksek dereceli ısıya ihtiyaç duyar | Tasarım için veri sayfası değerlerini kullanın |
| Depolama | Doğrudan güneş ışığından uzak, serin ve kuru bir yer | Kullanılmadığı zaman şişeyi kapalı tutun |
Anaerobik İplik Dolapları Hakkında Sıkça Sorulan Sorular
Aşağıdaki sorular, mühendislerin ve bakım ekiplerinin bir diş kilitleme ürününü ilk kez değerlendirirken en sık dile getirdiği noktaları kapsamaktadır.
S1: Diş tutucu ile diş sızdırmazlık maddesi arasındaki fark nedir?
İplik tutucu, bağlantı elemanının titreşim altında gevşemesini önlemeye odaklanır. Diş sızdırmazlık maddesi, sıvı ve gazın diş yolu boyunca geçmesini engellemeye odaklanır. Çoğu anaerobik ürün her ikisini de yapar; bu nedenle seçim, eklem için hangi gereksinimin daha önemli olduğuna bağlıdır.
S2: Yüksek mukavemetli anaerobik iplik tutucu çıkarılabilir mi?
Evet, ancak sökme işlemi genellikle bağlantı yerinin veri sayfasında belirtilen sıcaklığa kadar ısıtılmasını gerektirir. Film yumuşadıktan sonra bağlantı elemanı standart aletlerle döndürülebilir. Bakım prosedüründeki bu adımı planlamak, dişlerin hasar görmesini önler.
S3: Anaerobik diş kilitleme yapıştırıcısı paslanmaz çelik üzerinde işe yarar mı?
Paslanmaz çelik sertleşebilir ancak sade karbon çeliğine göre daha az aktiftir, bu nedenle kürlenme daha yavaş olabilir. Bazı uygulamalarda tam güce ulaşmak için bir astar veya aktivatör kullanılır. Üretimde kullanmadan önce daima gerçek malzeme üzerinde test yapın.
S4: Vida kilitleme yapıştırıcısı yağa ve yüksek sıcaklığa dayanıklı mıdır?
Kürlenmiş anaerobik filmler çoğu endüstriyel yağa dayanıklıdır ve geniş bir sıcaklık aralığında iyi performans gösterir. Kesin sınır dereceye bağlıdır; bu nedenle veri sayfasındaki çalışma sıcaklığını ekipmanınızın koşullarıyla karşılaştırın.
S5: Plastik dişlerde anaerobik yapıştırıcı kullanılabilir mi?
Tavsiye edilmez. Anaerobik sistemler, kürlenmeyi etkinleştiren metal yüzeyler için tasarlanmıştır ve bazı plastikler kimyanın saldırısına uğrayabilir veya düzgün şekilde bağlanamayabilir. Plastik bileşenler için, bu malzemelere özel olarak derecelendirilmiş bir ürün seçin.

 TOP