
 ENG
Egzoz manifoldu sızdırmazlığı, oda sıcaklığında vulkanizasyon silikonunun kaldırabileceği sınırın en ucunda yer alır. Tam yüklü bir motordaki döküm manifold flanşı 500 C ile 650 C arasında bir sıcaklıkta çalışır ve turboşarjlı bir motorun türbin girişi 800 C'yi geçebilir. Tipik bir yüksek sıcaklıktaki RTV silikonunun sürekli servis tavanı 260°C ile 315°C arasındadır. Bu sayılar arasındaki mesafe, aynı sızdırmazlık maddesi tüpünün neden bir bağlantıyı yıllarca bir yerde tutabildiğini ve başka bir yerde bir hafta içinde arızalanabildiğini açıklar.
Disiplinle kullanılan yüksek sıcaklıktaki RTV silikonu, egzoz işleri için pratik bir atölye malzemesidir. Hafif yüzey oyukları olan bir flanş üzerinde yeni bir conta giydirir, manifoldun aşağı akışında bir kayma bağlantısını veya bilyeli flanşı sızdırmaz hale getirir, bir ısı kalkanı bağlantı elemanını korur ve bir soğutucu bağlantısının etrafında bir dolgu oluşturur. Manifold contasının yerine veya bir çatlağın ya da pas deliğinin onarımı için kullanıldığında hızlı bir şekilde arızalanır ve oksijen sensörünü de yanına alabilir.
- 260 C ila 315 C - çoğu yüksek sıcaklık RTV silikonunun sürekli derecelendirmesi
- 500 C ila 650 C - sürekli yük altında manifold flanş sıcaklığı
- 24 saat - ilk ısıtma döngüsünden önce minimum tam kürlenme
Aşağıdaki bölümler malzemenin ne olduğunu, pratikte değerlerinin ne anlama geldiğini, egzoz sistemine ait olduğu yeri, bağlantının termal çevrime dayanabilmesi için nasıl uygulanacağını ve hangi arıza modlarının dolgu macunu yerine bağlantı noktasını işaret ettiğini kapsar.
Egzoz Manifoldları Neden Sızdırmazlık Maddelerini Cezalandırıyor?
Üç fiziksel koşul, manifold bağlantısındaki herhangi bir yumuşak sızdırmazlık maddesine karşı çalışır ve üçü de aynı anda etki eder.
Aşırı, tekrarlanan sıcaklık dalgalanmaları
Bir manifold flanşı, egzoz valflerinin kendisi dışında, bir araçtaki herhangi bir cıvatalı bağlantının en geniş sıcaklık aralığına sahiptir. Ortam sıcaklığında soğuk bir başlangıçtan uzun bir eğimde sert bir çekişe kadar, yüzey birkaç dakika içinde birkaç yüz derece hareket edebilir ve ardından sürücü havalandığında tekrar soğuyabilir. Kürlenmiş silikon kauçuk bu hareketi takip edebilir, ancak sürekli derecesini aşan her sapma, bir miktar elastik iyileşmeye mal olur ve kayıp binlerce döngüde birikir.
Farklı metaller arasındaki diferansiyel genleşme
Bir alüminyum silindir kafası, aynı sıcaklık değişiminde dökme demir manifoldun kabaca iki katı oranında genişler. Flanş yüzünde iki parça birbirine doğru kayar ve aralarında bulunan her şey kesme kuvvetiyle yüklenir. Yumuşak bir sızdırmazlık maddesi filmi bu hareketi tolere eder. Kalın, yoğun bir şekilde doldurulmuş bir boncuk bunu yapmaz ve esnemek yerine bir yüzden yırtılır.
Titreşim, cıvata gevşemesi ve yüzey ölçeği
Manifold bağlantı elemanları kısa, sıcak ve ağır yüklüdür ve bağlantı döngüsü sırasında ön yükü kaybederler. Gevşek cıvatalar flanşın nefes almasını sağlar ve bu da sıcak gazı sızdırmazlık hattına pompalar. Daha eski motorlarda, flanş yüzeyindeki kireçlenme ve çukurlaşmalar, contanın tek başına boşluğu kapatamamasına kadar temas alanını azaltır. Hiçbir dolgu macunu artık bir derz gibi davranmayı bırakmış bir derzi telafi edemez.
| Çalışma koşulu | Tipik yüzey sıcaklığı | RTV silikon için ne anlama geliyor? |
|---|---|---|
| Boşta, tamamen sıcak | 200°C ila 300°C | Genel amaçlı silikonun üzerinde, yüksek sıcaklık dereceleri aralığı içinde |
| Dengeli seyir, hafif yük | 350°C ila 450 C | Her bir parça RTV silikonunun sürekli derecelendirmesinin üstünde |
| Sürekli yük veya çekme | 550 C ila 650 C | Burada yalnızca metal bir conta ve doğru cıvata ön yüklemesi hayatta kalır |
| Turboşarj türbin girişi | 750 C ila 900 C | RTV silikonun bu konumda hiçbir rolü yoktur |
Yüksek Sıcaklık RTV Silikonu Nedir ve Derecelendirmeleri Gerçekte Ne Anlama Geliyor?
Basit bir ifadeyle malzeme
Tek bileşenli RTV silikonu, silikon polimer üzerine inşa edilmiş, dolgu maddeleri ile koyulaştırılan ve havadaki nemle kürlenen bir macundur. Yüksek sıcaklık sınıflarında demir oksit, alüminyum oksit veya bakır tozu gibi ısıya dayanıklı dolgu maddeleri ve bağlantıya uygun olarak seçilmiş bir kürleme sistemi kullanılır. Asetoksi sistemleri asetik asit ve sirke kokusu yayar; oksim ve alkoksi sistemleri ise nötrdür ve metal ve elektrikli bileşenlerin çevresinde çok daha az aşındırıcı buhar üretir.
Kürleme, 20°C'de her 12 ila 24 saatte yaklaşık 1 mm yüzeyden içeriye doğru ilerler. Kalın bir boncuk, ortasında, yüzeyinin önerdiğinden çok daha uzun süre yumuşak kalır; bu, bir manifold flanşının ilerlemeyi kontrol etmek için yeniden açılamaması nedeniyle önemlidir.
Sürekli, aralıklı ve en yüksek derecelendirmeler
Sürekli derecelendirme, kürlenmiş kauçuğun ölçülebilir esneklik kaybı olmadan yüzlerce saat boyunca tutabileceği sıcaklığı tanımlar. Aralıklı veya zirve derecelendirmesi, dakikalarla ölçülen kısa gezileri kapsar; bundan sonra, bağlantı soğudukça malzemenin eski durumuna dönmesi beklenir. 315 C tepe ve 260 C sürekli olarak derecelendirilen bir ürün, pratik anlamda 260 C sızdırmazlık malzemesidir ve yük altındaki manifold flanşları, zirve rakamının oldukça üzerinde durur.
Limitin üstünde ne olur?
Sürekli limitin üzerinde polimer omurgası parçalanmaya başlar. Sızdırmazlık maddesi önce elastikiyetini kaybeder, sonra sertleşip tebeşirlenir ve ardından bağlantı hattında çatlar. İşlem ani olmaktan çok yavaştır, bu nedenle sızıntı genellikle onarımın başarılı göründüğü aylar sonra soğuk bir sabahta ortaya çıkar.
| Silikon tipi | Sürekli sınır | Kısa tepe sınırı | Duyarlı egzoz uygulamaları |
|---|---|---|---|
| Genel amaçlı silikon | 200 C | 230°C | Soğutma sıvısı muhafazaları, kapaklar, düşük sıcaklık aksesuar bağlantıları |
| Yüksek sıcaklık RTV, bakırsız | 260 C | 300 C | Soğutucu flanşları, braket ve koruma bağlantı elemanları üzerindeki conta kaplaması |
| Bakır dolgulu yüksek sıcaklık RTV | 315 C | 370°C | Manifold conta kaplaması, kayar bağlantılar, sensör güvenli flanş sızdırmazlığı |
| İki bileşenli ilave kür endüstriyel | 250 C ila 300 C | 350 C | Saha onarımında değil, üretim sırasında yerinde oluşturulmuş contalar |
Yüksek Sıcaklık RTV Silikonunun Egzoz Sistemine Ait Olduğu Yer
İyi uyum sağladığı eklemler
- Her iki yüzünde 1 mm'den kalın olmayan bir film olarak uygulanan, hafif oyuklu veya küçük ölçekli bir flanş üzerine yeni bir metal veya kompozit egzoz contasının giydirilmesi
- Gaz sıcaklığının yaklaşık 300 C'nin altına düştüğü yerlerde kayar bağlantıların, bilyeli ve soket flanşların ve manifoldun aşağı akışındaki kelepçe bağlantılarının sızdırmazlığı
- Sistemin soğutucu tarafına monte edilen egzoz gazı sıcaklık problarının ve basınç bağlantı elemanlarının dişlerinin sızdırmazlığı
- Doğrudan gaz akışı yerine radyant ısıyı gören ısı kalkanı bağlantı elemanlarını kilitleme ve sızdırmaz hale getirme
- Turbo yağ tahliye flanşlarının, şarj borusu bağlantılarının ve 200 C'nin altında kalan diğer bağlantıların sızdırmazlığı
- Bunun bir onarımdan ziyade kısa vadeli bir önlem olduğu anlayışıyla, alçak basınçlı bir aşağı akış borusu üzerindeki bir yama üzerinde geçici bir dolgu oluşturmak
Çalışmayacağı eklemler
- Silindir kafası ile manifold flanşı arasındaki tek conta olarak. Hiçbir RTV silikon kalınlığı 600 C'de çelik veya çok katmanlı contanın yerini alamaz
- Türbin girişi ve manifolddan turbo flanşına kadar turboşarjın yukarısındaki herhangi bir yer
- Dökme demir manifoldda çatlaklar veya çatlak kaynak. Dökme demir çatlakları termal döngü altında yayılır ve kaynak veya değiştirme gerektirir
- Boru duvarındaki pas delikleri. Silikon sıcak, titreşimli gaz taşıyan bir deliği kapatamaz
- Flanş düzlüğünün spesifikasyon dışı olduğu bağlantılar. Uygulanabilir alan sınırı, sızdırmazlık yüzeyi boyunca yaklaşık 0,1 mm'lik sapmadır ve 0,05 mm'lik kalınlık mastarının altında görünür bir boşluk yoktur
Pratik kural basittir: Sızdırmazlık maddesi bir contayı destekler, onun yerine geçmez. Conta eksikse veya flanş eğrilmişse, önce donanımı değiştirin ve sızdırmazlık maddesini yalnızca montaj yardımcısı olarak kullanın.
Egzoz Bağlantısına Yüksek Sıcaklık RTV Silikonu Nasıl Uygulanır?
- Eklemin uygun olup olmadığını kontrol edin. Sızdırmazlık maddesi satın almadan önce flanş düzlüğünü ve boşluğu sentil ile ölçün. Conta eksikse veya flanş eğrilmişse durdurun ve donanımı değiştirin.
- Sökün ve temizleyin. Eski conta malzemesini plastik veya pirinç kazıyıcıyla kazıyın. Dökme demir üzerinde tel fırça kullanılması kabul edilebilir ancak sızdırmazlık yüzeyini taşlamaktan kaçının.
- Her iki yüzü de yağdan arındırın. Kalıntı bırakmayan bir solvent ile silin ve 5 ila 10 dakika boyunca sönmesini bekleyin. Silikon, yağ filmine yapışmaz ve egzoz flanşları neredeyse her zaman yağlıdır.
- Kurulayın ve dişleri kontrol edin. Cıvataların serbestçe döndüğünü doğrulayın, gerekirse dişleri takip edin ve bağlantının kuvvet uygulanmadan kapandığını kontrol edin.
- Sızdırmazlık maddesini uygulayın. Conta pansumanı için contanın her iki tarafına 0,5 mm ila 1 mm'lik bir film yayın ve filmi port açıklığından uzak tutun. Yerinde şekillendirilmiş bir damak için, cıvata delikleri çevresinde ve flanş boyunca kesintisiz olarak 3 mm ila 5 mm'lik sürekli bir damak çalıştırın.
- Çalışma süresi içinde toplayın. Yüksek sıcaklıktaki RTV silikonlarının çoğu 10 ila 20 dakika açık kalma süresine izin verir. Yüzler birbirine değdiğinde malzeme sertleşmeye başlar.
- Aşamalı tork. Bağlantı elemanlarını elle sıkın, ardından spesifikasyona göre iki veya üç aşamada çapraz desende merkezden dışarıya doğru torklayın.
- Isıtmadan önce kürleyin. Motoru çalıştırmadan önce bağlantıyı en az 24 saat 20 C veya üzeri sıcaklıkta bırakın. Kürleşmemiş dolgu macununa uygulanan ısı, yüzeyi kaplar ve nemi içeride hapseder.
- Bir ısıtma döngüsü çalıştırın ve yeniden torklayın. Motoru çalışma sıcaklığına getirin, tamamen soğumasını bekleyin ve ardından spesifikasyona göre yeniden torklayın. İlk çevrimde bir miktar ön yük kaybı normaldir.
| Sızdırmazlık maddesi kalınlığı | Minimum kürlenme 20 C'de | Notlar |
|---|---|---|
| 0,5 mm'den 1 mm'ye kadar film | 12 ila 24 saat | Flanş yüzündeki conta pansumanı |
| 3 mm'lik boncuk | 24 saat | Contayla birlikte kullanılan flanş boncuğu |
| 5 mm'lik boncuk | 36 ila 48 saat | Derin filetolar, erken müdahale edilirse çekirdek yumuşak |
| Herhangi bir kalınlıkta, 1 saat içinde ısıtılır | Tavsiye edilmez | Yüzey kaplanır, çekirdek kürlenmeden kalır |
Doğru Yüksek Sıcaklık RTV Silikonu Nasıl Seçilir
Seçim, satın almadan önce teknik veri sayfasına göre kontrol edilebilecek kısa bir spesifikasyon listesine göre yapılır.
- En az 315 C aralıklı bir derecelendirme ile 260 C veya daha fazla sürekli derecelendirme
- Aşındırıcı buhar ve silikon geçişini sınırlamak için sensör güvenli veya düşük uçuculuk olarak tanımlanan nötr kürleme sistemi
- Flanş yüzeyleri nadiren temiz olduğundan motor yağına, soğutucuya ve yakıta karşı dayanıklılık
- Dikey veya baş üstü bir yüzeye yerleştirildiği yerde kalan, sarkmayan macun kıvamı
- Astarsız hafif yağlı metale yapışma, saha hazırlık süresini kısaltır
- 10 ila 20 dakikalık çalışma süresi ve oda sıcaklığında 24 saat içinde tam kürlenme
- Metalle kontrast oluşturan bir renk olduğundan, dışarı doğru sıkıldığında daha sonra sızıntının fark edilmesi kolaydır
Özellikle egzoz işleri için, bakır dolgulu kalite ilk tercihtir çünkü dolgu, conta boyunca ısı transferini iyileştirir ve kısa tavan tavanını yükseltir. Kağıt üzerinde birden fazla notun eşdeğer göründüğü durumlarda, yapılandırılmış bir endüstriyel RTV silikon dolgu seçim kılavuzu kısa listeye ulaşmak, yalnızca veri sayfalarını okumaktan daha hızlı bir yoldur.
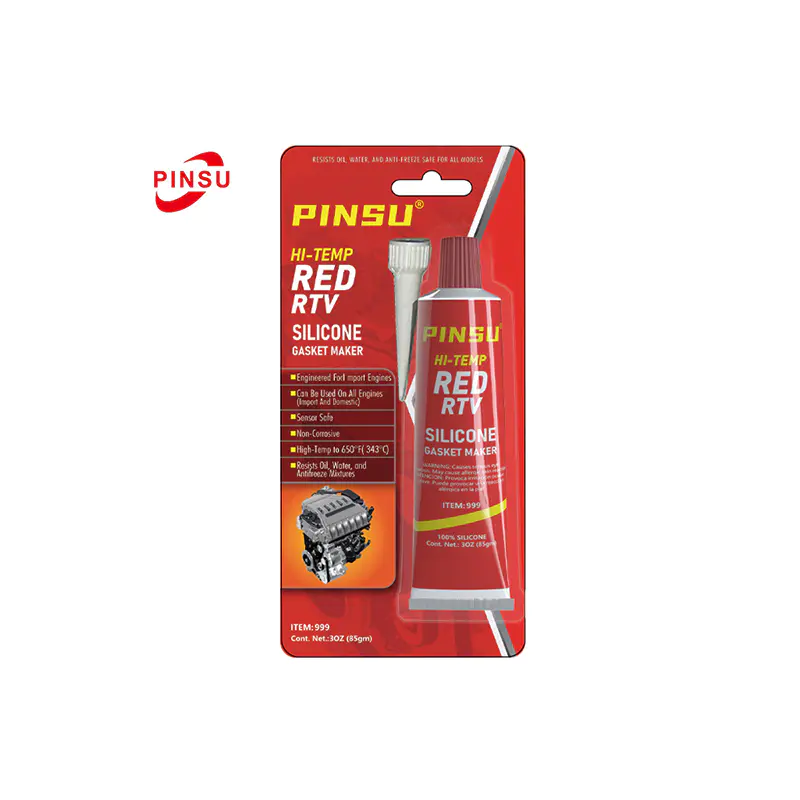
 PINSU - Kırmızı/Siyah/Gri RTV Yüksek Sıcaklığa Dayanıklı Silikon Conta Contası - Otomotiv/In PINSU-RTV Silikon Conta, yüksek performanslı, tek bileşenli, oda sıcaklığında vulkanize edilmiş silikon kauçuk sızdırmazlık maddesidir. Mekanik uygulamalarda güvenilir sızdırmazlık performansı sağlar. Ürünü Görüntüle →
Hangi kalite seçilirse seçilsin, bir tam uygulama artı bir yedek tüp için yeterli miktarda satın alın. Montajdan sonra daha fazla sızdırmazlık maddesi eklemek için bağlantı yerinin yeniden açılması, sızıntı yolu oluşturmanın garantili bir yoludur.
Yaygın Arıza Modları ve Size Söyledikleri
Bir onarım başarısız olduğunda, sızdırmazlık maddesinin görünümü genellikle herhangi bir basınç testi yapılmadan önce nedeni tanımlar.
| Belirti | Muhtemel sebep | Düzeltici eylem |
|---|---|---|
| Sızdırmazlık maddesi 24 saat sonra hala yapışkan | Düşük nem, kalın boncuk, yağlı yüzey | Tekrar temizleyin, daha ince bir film kullanın, kürlenme süresini uzatın |
| Boncukta kabarcıklar veya kabarcıklar | Motor tam sertleşmeden önce çalıştırıldı | İlk çalıştırmadan önce tamamen çıkarın, yeniden temizleyin ve iyileştirin |
| Sert, kırılgan, çatlak kauçuk | Sürekli sıcaklık limiti aşıldı | Bu konumdaki contaya güvenin veya daha soğuk bir bağlantı kabul edin |
| Sızıntı birkaç hafta içinde geri dönüyor | Flanş eğriliği, kayıp cıvata ön yükü, conta sıkıştırma seti | Düzlüğü ve torku kontrol edin, contayı değiştirin |
| Contanın yanında kurum izleri | Yüzler paralel değil, hasarlı conta | Flanşı yeniden kaplayın veya değiştirin |
| Onarımdan sonra sensör arızası | Sensör güvenli olmayan formül, aşırı sıkma | Nötr kürlenen bir ürün kullanın ve sıkmayı gaz yolundan uzak tutun |
Sensör, Emisyon ve Yangın Güvenliği Hususları
Kürlenmiş silikon kauçuk kimyasal olarak stabildir ancak kürlenmemiş malzeme sertleşirken uçucu bileşikler açığa çıkarır. Bu bileşiklerin bazıları, ısıtılmış bir oksijen sensörü elemanı üzerinde veya katalizör yüzeyleri üzerinde birikebilir ve etki, anlık olmaktan ziyade kümülatiftir. Egzoz akışına büyük miktarda sertleşmemiş sızdırmazlık maddesi iten bir onarım, o sırada belirgin bir bağlantı olmadan sensör ömrünü kısaltabilir.
Üç alışkanlık riski azaltır. Sızdırmazlık filmini ince ve derz hattının içinde tutun. Bağlantı noktası oksijen sensörünün aşağısında yer aldığında nötr sertleşen, sensör açısından güvenli bir ürün seçin. Borunun üzerinde yanmasına izin vermek yerine, ilk çalıştırmadan önce sıkışıklığı silin.
Yangın güvenliği de önemlidir. Sıcak dış yüzeydeki sertleşmemiş dolgu macunu yoğun duman çıkaracak ve kirli manifolddaki kalıntıları tutuşturabilecektir. Soğuk bir motor üzerinde çalışın, fazla malzemeyi temizleyin ve sızdırmazlık maddesi sertleşirken çalışma alanını havalandırın.
Onarımdan Sonra Muayene ve Yeniden Torklama
- İlk ısıtma döngüsünden sonra ilk kontrol: tüm bağlantı elemanlarını soğuk olarak yeniden sıkın ve flanş kenarında yeni kurum izleri olup olmadığına bakın
- Yaklaşık 500 km veya iki haftalık kullanımdan sonra ikinci kontrol: contanın sağlam olduğunu ve hiçbir bağlantı elemanının gevşemediğini doğrulayın
- Daha sonra her servis aralığında boru yüzeyinden ziyade flanş kenarına odaklanarak inceleme yapın
- Sabit bir yükte yavaş bir artış genellikle küçük bir sızıntıdan önce geldiğinden, araçta bir sonda varsa tüm egzoz gazı sıcaklığı okumalarını kaydedin
- Manifoldun aşağı akışındaki uygun şekilde giydirilmiş bir flanş contasının birkaç yıl dayanmasını beklerken, contanın mevcut olduğu giydirilmiş bir manifold flanşı, contanın kendisinin değiştirilmesi gerekmeden genellikle aylarca dayanır.
Sıkça Sorulan Sorular
S1: Yüksek sıcaklık RTV silikonu egzoz manifoldu contasının yerini alabilir mi?
Hayır. En yüksek dereceli tek parçalı silikon bile kabaca 315 C sürekli sıcaklıkla sınırlıdır, yüklü bir manifold flanşı ise 500 C ile 650 C arasında çalışır. Sızdırmazlık maddesi bir contayı kaplayabilir ancak manifolddan kafaya bağlantı noktası üzerindeki tek sızdırmazlık katmanı olarak hizmet edemez.
S2: Yüksek sıcaklık RTV silikonu gerçekte hangi sıcaklığa dayanabilir?
Tipik yüksek sıcaklık dereceleri sürekli olarak 260 °C'yi tutar ve 300 °C'ye yakın kısa tepe noktalarına sahiptir ve bakır dolgulu versiyonlar 370 °C civarındaki piklerle sürekli olarak yaklaşık 315 °C'ye ulaşır. Bu rakamlar ince filmler için geçerlidir; kalın boncuklar daha hızlı yaşlanır çünkü içlerinde ısı oluşur.
S3: Sızdırmazlık maddesi uygulandıktan sonra motor ne kadar süre kapalı kalmalıdır?
İlk başlatmadan önce 20 C veya üzerinde en az 24 saat bekleyin. İnce bir film, sıcak ve nemli koşullarda 12 saatte tam sertleşmeye ulaşabilir, ancak motoru erken çalıştırmak yüzeyi kaplar ve nemi kordonun içinde hapseder.
S4: Yüksek sıcaklık RTV silikonu oksijen sensörleri için güvenli midir?
Bir sensörün yakınında yalnızca sensör güvenli olarak etiketlenen nötr kürleme ürünleri kullanılmalıdır. Asetoksi sızdırmazlık malzemeleri asetik asit buharı açığa çıkarır ve egzoz akışına giren herhangi bir kürlenmemiş silikon, sensör elemanı veya katalizör üzerinde birikebilir. Filmin ince ve derz içerisinde tutulması riski daha da azaltır.
Soru 5: Egzoz flanşındaki sızdırmazlık maddesi damlası ne kadar kalın olmalıdır?
Conta pansumanı için her yüze 0,5 mm ila 1 mm film yeterlidir. Bir contanın yanında şekillendirilmiş yerinde bir damak için, 3 mm'den 5 mm'ye kadar sürekli bir damak normal aralıktır. Daha kalın boncuklar daha yavaş sertleşir ve kabarma olasılığı daha yüksektir.
S6: Yüksek sıcaklığa dayanıklı dolgu macunum neden sertleşti ve kırılganlaştı?
Bağlantı neredeyse kesinlikle ürünün sürekli sıcaklık derecesini aştı. Sınırın tekrar tekrar aşılması polimeri parçalar, esnekliği ortadan kaldırır ve sonunda bağ hattını çatlatır. Daha serin bir yere taşınmak veya orijinal contayı eski haline getirmek tek kalıcı çözümdür.
S7: RTV silikonu çatlak egzoz manifoldunu onarabilir mi?
Hayır. Dökme demir çatlakları termal döngü altında yayılır ve kaynak yapılması veya manifoldun değiştirilmesi gerekir. Bir çatlağın üzerine yerleştirilen dolgu macunu birkaç ısı döngüsü boyunca dayanabilir, ardından başarısız olur ve kötüleşen sızıntıyı maskeleyebilir.
Egzoz manifoldu çalışmaları için yüksek sıcaklıklı RTV silikonu yapısal değil destekleyici bir malzemedir. Conta kaplaması olarak, soğutucu çıkış yönündeki bağlantı noktalarında conta olarak ve hiçbir zaman tam manifold sıcaklığı görmeyen bağlantı parçalarının etrafında koruyucu bir dolgu olarak iyi performans gösterir. Eksik bir contanın, çarpık bir flanşın veya bir çatlağın kapatılması istendiğinde kötü performans gösterir.
Güvenilir sonuçlar üreten çalışma yöntemi kısa ve tekrarlanabilirdir: bağlantının sağlam olduğunu doğrulayın, her iki yüzü de temizleyin ve yağdan arındırın, ince bir film veya 3 mm ila 5 mm'lik bir boncuk uygulayın, kademeli olarak torklayın, ısıtmadan önce 24 saat kürleyin, ardından ilk döngüden sonra yeniden soğuk torkla sıkın. Bu adımları sürekli 260 C veya daha iyi olarak derecelendirilen bir ürünle eşleştirin; onarımın tekrarlanan bir ziyaret yerine öngörülebilir bir şekilde gerçekleşmesini sağlayın.

 TOP