
 ENG
Hassas bir şekilde işlenmiş flanşlar neredeyse hiç hataya yer bırakmaz. Karşılaşma yüzeyleri düz, sert ve sıkı toleranslarla tamamlanmıştır; bu tam olarak anaerobik flanş sızdırmazlık maddesinin geleneksel bir contadan daha iyi performans gösterdiği ortamdır. Bir boşluğu kapatmak için sıkıştırmaya güvenmek yerine, sızdırmazlık maddesi yüzler arasındaki mikroskobik kanallara akar, hava çıkarıldığında sert bir termoset reçineye dönüşür ve iki ayrı bileşeni tek bir yalıtılmış ünitede kilitler. Bu kılavuz kürleme mekanizmasının nasıl çalıştığını, pratik sınırların nerede bulunduğunu, bağlantının nasıl hazırlanıp monte edileceğini ve işlenmiş metal flanşlarda üretim veya bakım çalışmaları için doğru kalitenin nasıl seçileceğini açıklamaktadır.
Hassas İşlenmiş Flanşlar Neden Farklı Bir Sızdırmazlık Mantığına İhtiyaç Duyar?
Geleneksel bir sıkıştırılmış fiber veya elastomer contanın her şeyden önce bir şeye ihtiyacı vardır: sıkıştırılacak kadar derin bir boşluk. Hassas işlenmiş flanşlar tam tersi şekilde tasarlanmıştır. Yüzleri, metalin metalle buluşması için düz bir şekilde kesilir ve aralarında kalan boşluk bir milimetrenin kesirleri cinsinden ölçülür. O boşluğa yumuşak bir conta sıkmak aynı anda iki sorun yaratır. Contayı sıkıştırmak için harcanan kelepçe yükü artık eklemi sıkıştırmaz ve contanın kendisi gördüğü her termal döngüde gevşemeye ve sürünmeye devam eder.
Anaerobik flanş sızdırmazlık maddesi mantığı tersine çevirir. Esas olarak yüzde 100 katı madde içeriğine sahip sıvı bir reçinedir, dolayısıyla kürleme sırasında hiçbir şey buharlaşmaz. Kalın bir boşluğu doldurmaya çalışmak yerine yüzey düzensizliklerine nüfuz eder ve ardından ince, sert, tamamen dolu bir film halinde yerinde polimerize olur. Bu film hiçbir sıkıştırma yükü eklemez, zamanla gevşeyemez ve bağlantı yapısını sağlamlaştırmak için cıvata yükünün tamamını kullanılabilir durumda bırakır.
0,25 mm Maksimum boşluk Çoğu flanş kalitesi güvenilir şekilde kürlenir
0 Katı içeriği sayesinde film büzülmeden kürlenir
24 saat Servisten önce oda sıcaklığında tipik tam kürlenme
Kürlenmiş film her iki yüze de yapıştığı için bağlantı yeri mikro harekete de direnç gösterir. Yumuşak bir contayı yavaş yavaş gevşetecek olan titreşim, bunun yerine bağlı film aracılığıyla taşınır. İlgili film kalınlığı çok küçüktür, genellikle kesilmiş bir contanın onda birinden daha azdır, bu nedenle yüzey kalitesi ve düzlük bu kadar fazla ağırlık taşır. Şanzıman muhafazaları, pompa kapakları, şanzıman ayırma hatları ve kompresör kafaları için bu fark, flanşın makinenin ömrü boyunca kuru kalacağını veya hizmete girdikten sonra aylar içinde akmaya başlayacağını belirler.
Anaerobik Kür Mekanizması Nasıl Çalışır?
Adı durumu açıklıyor: reçine oksijen yokluğunda sertleşiyor. Şişede veya dağıtım hattında sıvıya yayılan oksijen kimyayı stabil tutar. Sızdırmazlık maddesi iki metal yüzey arasına sürüldüğünde aynı anda iki şey değişir. Dar bağlantı noktası havayı engeller ve flanş yüzeylerindeki aktif metal iyonları polimerizasyonu hızlandırır. Eklemin içinde sıvı, çapraz bağlı termoset bir katıya dönüşürken, kenardan sıkışan fazla boncuk hala havaya temas ediyor ve yumuşak kalıyor.
Dış Boncuk Neden Yapışkan Kalıyor?
Flanş kenarındaki yapışkan bir boncuk bir kusur değildir. Bu, malzemenin tam olarak tasarlandığı gibi davrandığının ve montajdan sonra silinmesi gerektiğinin kanıtıdır. Derz içindeki dolgu macunu da beklenen sertleşme süresinden sonra yumuşak kaldığında, bunun nedeni neredeyse her zaman üç faktörden biridir ve bunların sırayla kontrol edilmesi çoğu iyileşme şikayetini birkaç dakika içinde çözer:
- Boşluk genişliği: film kalınlaştıkça tedavi yavaşlar; belirtilen aralık aralığının ötesinde bağlantının merkezi hiçbir zaman tam olarak katılaşmayabilir.
- Substrat etkinliği: demir, çelik, bakır ve alüminyum alaşımları aktiftir; paslanmaz, kaplamalı, galvanizli ve eloksallı yüzeyler pasiftir ve bir aktivatöre ihtiyaç duyar.
- Sıcaklık: soğuk hava depolarında iyileştirme oranı keskin bir şekilde düşüyor; Yaklaşık 5°C'nin altında monte edilen bağlantı noktalarının sıcaklığa veya düşük sıcaklık derecesine ihtiyacı vardır.
Kürlenmiş bir anaerobik film, gevşemeyen bir conta gibi davranır: her iki yüzeye de yapışır, solvent içermez ve asla yük yolundan uzaklaşmaz.
0 katı büzülme olmadan Havadaki O2, dış boncuk sıvısı 0,25 mm'ye kadar boşluk, abartılı çizilmiş Yüzlerdeki metal iyonları tedaviyi tetikle
Boşluk, Uyum ve Sertlik: Pratik Sınırlar
Anahtar sınırı Doğrulanması gereken ilk özellik, güç veya sıcaklık derecesi değil, boşluktur. Genel amaçlı flanş kaliteleri, hassas işlenmiş metal flanşların çoğunun montaj aralığını kapsayan, yaklaşık 0,25 mm'ye kadar açıklıklarda güvenilir şekilde sertleşecek şekilde formüle edilmiştir. Düşük viskoziteli kaliteler, yüzeylerin metalle metale temas ettiği yerlerde üstün performans gösterirken tiksotropik jel kaliteleri, dikey veya baş üstü bağlantı noktalarını boşaltmadan aralığın üst ucunu köprüler.
Sertlik açıklık kadar önemlidir. Anaerobik reçine sertleşerek sert bir katı haline gelir, dolayısıyla tasarım varsayımı esnemeyen bir bağlantıdır. Uzun cıvata açıklıkları, ince damgalı kapaklar ve plastik ara parçalar, sert bir filmi çatlatabilecek hareketi sağlar ve film çatladığında tüm flanş boyunca sızıntı yolu açılır. Bir bağlantı bu sınırların dışına çıktığında doğru cevap, daha kalın bir boncuk yerine farklı bir malzeme ailesidir.
Yöntemi Eklemle Eşleştirin
| Ortak durum | Ana risk | Daha uygun yaklaşım |
|---|---|---|
| Sert metal flanşlar, boşluk 0,25 mm'nin altında | Hazırlık temiz olduğunda yok | Anaerobik flanş sızdırmazlık maddesi |
| 0,25 mm'den 1 mm'ye kadar boşluk | Eklemin derinliklerinde yavaş, tamamlanmamış iyileşme | RTV silikon conta üreticisi |
| Esnek kapaklar veya plastik ara parçalar | Sert film hareket halinde çatlıyor | Elastomerik sızdırmazlık maddesi veya şekillendirilmiş conta |
| Sık sık planlanmış sökme | Yüksek mukavemetli bağlar sökülmeyi yavaşlatır | Orta kuvvette anaerobik kalite |
Ekipman yapımı ve onarım çalışmaları genelinde daha geniş bir karar çerçevesi için, bir anaerobik yapıştırıcı uygulamanız için doğru seçimdir Alt tabaka, boşluk ve hizmet sorularını adım adım ele alıyor.
Yüzey Hazırlığı: Sonucu Belirleyen Adım
Anaerobik kimya kontaminasyonu affetmez. Yağ filmleri, kesme sıvısı kalıntıları, eski conta parçaları ve pas, metal teması veya metal iyon aktivasyonu gibi kürlenmenin bağlı olduğu şeyleri bloke eder. Dikkatli bir hazırlık dakikalar alır ve sonuca, dolgu macunu açılmadan çok önce karar verilir.
Saha prosedürü Aşağıdaki sıra, makinede işlenmiş flanş bağlantılarının çoğunu kapsar:
- Hızlı buharlaşan bir temizleyiciyle her iki yüzeyi de yağdan arındırın ve montajdan önce tamamen kurumasını bekleyin.
- Plastik bir kazıyıcı ve aşındırıcı bir ped kullanarak önceki contaların ve kürlenmiş dolgu macununun tüm izlerini soyun; sertleşmiş kalıntı doğrudan bir sızıntı yolu oluşturur.
- Bitişi kontrol edin. Standart olarak işlenmiş bir doku, reçineyi mekanik olarak kilitlerken, cilalanmış veya alıştırılmış yüzeyler, ekstra aktivasyon olmadan zayıf şekilde kürlenir.
- Pasif alt tabakaları tanımlayın. Paslanmaz çelik, kaplamalı ve galvanizli yüzeyler ve eloksallı alüminyumun tamamı, tam kürleşmeye ulaşmak için bir aktivatöre veya astara ihtiyaç duyar.
- Hasar olup olmadığını inceleyin. Sızdırmazlık maddesinin aralık derecesini aşan çentikler, çukurlaşmalar ve çentikler, parçalar bir araya getirilmeden önce düzeltilmelidir.
Hasarlı yüzler mahfazayı otomatik olarak kazımaz. Metal dolgulu bir epoksi macun, onarımın tamamen kürlenmesi, aynı hizada giydirilmesi ve flanş sızdırmazlık maddesi uygulanmadan önce yağdan arındırılması koşuluyla, çentikler ve çukurlu yamalar arasındaki düzlüğü yeniden oluşturabilir.
 PINSU Epoksi AB Macun Tamir Çubuğu Yüksek mukavemet ve kimyasal dirence sahip, oda sıcaklığında kürlenen, iki bileşenli bir epoksi çubuk. Sızdırmazlık maddesi uygulanmadan önce çentikli veya çukurlu flanş yüzlerinin düz bir şekilde yeniden oluşturulmasına uygundur. Ürünü Görüntüle →
Uygulama Tekniği: Boncuktan Cıvata Torkuna
Derz hazırlandıktan sonra uygulama basittir ancak birkaç alışkanlık, yıllarca kuru kalan flanşları haftalar içinde sızdıran flanşlardan ayırır:
- İlk önce işlenen parçanın yüzündeki cıvata deliği çizgisi boyunca sürekli bir damak yerleştirin; boncuktaki herhangi bir kırılma bir sızıntı yolu haline gelir.
- Boncuğu cıvata dairesinin akışkan tarafında tutun, böylece iç basınç onu dışarı itmek yerine bağlantının içine doğru hareket ettirir.
- Veri sayfasında belirtilen açık kalma süresi içerisinde toplayın; Boncuk kaplamaları filmi yırttıktan sonra sürüklemek veya yeniden konumlandırmak.
- Filmin her iki yüze eşit şekilde yayılmasını sağlamak için cıvataları çapraz sırayla ve kademeli olarak belirtilen kelepçe yüküne kadar sıkın.
- Basınç uygulamadan önce eklemin tamamen kurumasını bekleyin. Çoğu kalite birkaç saat içinde hizmet gücüne ulaşır ve oda sıcaklığında yaklaşık 24 saat içinde kürleşmeyi tamamlar.
Seri üretimde şablon baskı, rulo kaplama veya otomatik dağıtım, film kalınlığının parçadan parçaya tutarlı kalmasını sağlar. Tutarlılık önemlidir, çünkü sertleşme süresi ve nihai mukavemet, film kalınlığına göre ölçeklenir ve aşırı kalın boncuk, yüksek hacimli montaj hatlarında yavaş kürlenmenin ve malzeme israfının en yaygın nedenidir. Yeniden işleme işlerinde aynı disiplin daha basit araçlarla uygulanır: elle uygulayın, damağı kırılmadan tutun ve bağlantıyı erken kapatma isteğine karşı koyun.
Viskozite ve Mukavemet Derecesinin Seçilmesi
Flanş sızdırmazlık malzemeleri tek bir evrensel kalite yerine viskozite, dayanıklılık sınıfı ve hizmet derecesine göre belirlenir. Viskozite, malzemenin bağlantı boyunca nasıl hareket edeceğini ve dikey yüzeylerde yerinde kalıp kalmayacağını kontrol ederken, mukavemet, bağlantının bakıma alınıp alınmayacağına karar verir. Üreticiler genellikle kalitelerin tam dağılımını endüstriyel sitelerinde yayınlarlar. anaerobik yapıştırıcı Böylece mühendisler her bir bağlantıyı ayrı ayrı eşleştirebilir.
Sipariş Vermeden Önce Tanımlanması Gerekenler
| Seçim faktörü | Sipariş vermeden önce tanımlanması gerekenler |
|---|---|
| Viskozite ve boşluk | Ölçülen boşluğu dolduran ve dikey yüzeylerde yerinde kalan en düşük viskozite sınıfı |
| Güç sınıfı | Servis yapılabilir bağlantılar için orta, kalıcı muhafaza contaları için yüksek mukavemet |
| Sıcaklık aralığı | Tepe ve sürekli servis değerlerinin yanı sıra hattaki en soğuk sertleşme sıcaklığı |
| Kimyasal maruziyet | Yalnızca genel uyumluluk çizelgeleri değil, gerçek hizmette yağlar, soğutucular ve yakıtlar |
| Tedavi hızı | Üretim ücretinin veya bakım penceresinin izin verdiği sabitleme süresi |
Bir referans noktası olarak, endüstriyel sınıf orta mukavemetli bir formülasyon, işlenmiş metal flanşlardaki üretim ve bakım çalışmalarının çoğunu kapsar. Beklenen en soğuk atölye sıcaklığında gerçek bağlantı üzerinde test yapılması, önemli olan tek sonuç olmaya devam etmektedir. Aşağıdaki spesifikasyon, kısa listeye alınacak sınıfı temsil etmektedir:
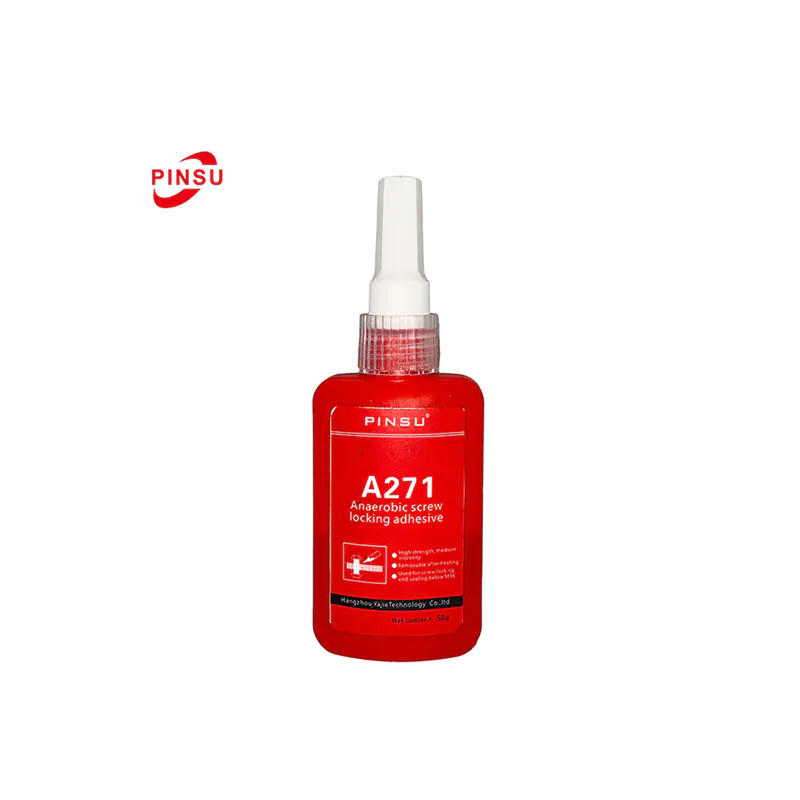
 PINSU-A271 Endüstriyel Anaerobik Metal Mastik İşlenmiş metal flanşları sıvı ve gaz sızıntılarına karşı yalıtan, oda sıcaklığında sertleşen ve yağa, suya ve solventlere karşı dirençli, orta mukavemetli, tek bileşenli bir anaerobik yapıştırıcıdır. Ürünü Görüntüle →
Anaerobik Yanlış Araç Olduğunda
Dürüst malzeme seçimi, anaerobik kimyadan ne zaman uzaklaşılması gerektiğini bilmeyi içerir. Üç ortak koşul farklı bir yaklaşımı gerektirir:
- Derecelendirmenin ötesindeki boşluklar: çarpık dökümler ve işlenmemiş yüzeyler reçinenin kapatamayacağı boşluklar bırakır ve bağlantının derinliklerindeki kürlenme tamamlanmamış kalır.
- Hareketli eklemler: elastomer ayırıcılar, plastik kapaklar ve uzun desteksiz açıklıklar, sertleştirilmiş sert bir filmi çatlatacak kadar esnektir.
- Ekstrem hizmet: ürün derecesinin üzerindeki sürekli sıcaklıklar veya agresif kimyasallara sürekli daldırma, kürlenmiş reçinenin tolere edebileceğini aşar.
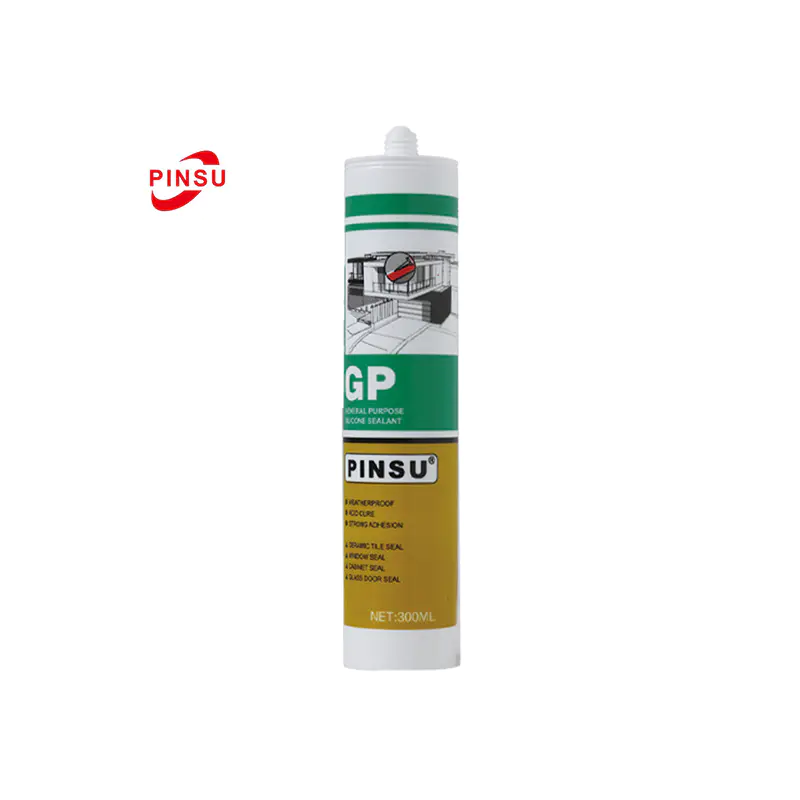
Oda sıcaklığında vulkanizasyon sağlayan silikon conta üreticisi doğal tamamlayıcıdır. Elastomeriği iyileştirir, daha büyük boşlukları ve bağlantı hareketini tolere eder ve sert bir filmin yanlış mühendislik seçimi olacağı motor karterlerinde, valf kapaklarında ve dişli kutusu muhafazalarında daha yüksek sürekli sıcaklıkları tutar. Malzeme ailesinin bağlantı durumuyla eşleştirilmesinin tasarım aşamasında hiçbir maliyeti yoktur ve en pahalı saha arızalarını önler.
 PINSU RTV Yüksek Sıcaklık Silikon Conta İmalatçısı Bu tek bileşenli RTV silikon elastomerik kürlenir, daha büyük boşlukları doldurur ve -50°C ila 300°C'ye dayanır; bu da onu motor karterleri, valf kapakları ve mafsal hareketli dişli kutusu muhafazaları için ideal kılar. Ürünü Görüntüle →
Yaygın Arıza Modları ve Bunlardan Nasıl Kaçınılacağı
İşlenmiş bir flanşta sızıntı meydana geldiğinde bunun nedeni genellikle kimyadan ziyade bağlantıdadır. Çoğu şikâyetin nedeni beş kalıptır:
- Derzin derinliklerinde yumuşak dolgu macunu: Nominal aralığın ötesinde boşluk, etkinleştirilmemiş pasif metal veya minimum sertleşme sıcaklığının altında monte edilen parçalar.
- Ani sızıntılar: kırık bir damak, bağlantı elemanları deliklerinin etrafında eksik dolgu macunu veya film yayılmadan önce son torka kadar çekilmiş cıvatalar.
- Gecikmiş sızıntılar: mikro harekete izin veren düşük torklu cıvatalar veya temizlendikten sonra parmak izleriyle yeniden kirlenen yüzler.
- Yavaş üretim tedavileri: aşırı kalın boncuklar, doğrudan ısıtılmamış bir depodan alınan soğuk parçalar veya astar olmadan birleştirilmiş aktif olmayan alaşımlar.
- Zor sökme: orta dayanımlı, kullanışlı bir kalitenin yeterli olacağı durumlarda yüksek dayanımlı bir kalite belirlendi.
Boşluk, alt tabaka, temizlik, sıcaklık ve gerekli sökme işlemlerini kapsayan kısa bir ortak denetim, sahadaki arızaların çoğunu kimse farklı bir ürüne ulaşmadan çözer. Bu kontroller standart çalışma talimatına yazıldıktan sonra birkaç saniye sürer ve şikayetlerin tekrarlanmasının önüne geçilir. Aynı denetim, gelen sızdırmazlık maddesi partileri ve depolama koşulları için bir kabul kontrol listesi olarak da kullanılır.
Sıkça Sorulan Sorular
S1: Anaerobik flanş sızdırmazlık maddesinin doldurabileceği maksimum boşluk nedir?
Genel amaçlı flanş kalitelerinin çoğu, yaklaşık 0,25 mm'ye kadar olan boşluklarda güvenilir şekilde kürlenir. Bu aralığın ötesinde kürlenme keskin bir şekilde yavaşlar ve bağlantı yerinin derinliklerindeki reçine sıvı kalabilir. Daha büyük boşluklar, en fazla tiksotropik jel kalitesini ve daha sıklıkla bunun yerine elastomerik conta üreticisini gerektirir.
S2: Derz dışındaki dolgu macunu sertleştikten sonra neden hala yapışkan?
Oksijen açıkta kalan reçineyi sıvı halde tutar. Malzeme yalnızca havanın dışarıda kaldığı yerlerde sertleşecek şekilde tasarlanmıştır, dolayısıyla yapışkan bir dış boncuk normaldir ve kimyanın aktif olduğunu doğrular. Montajdan sonra silin; eklem kapatıldığında hiçbir işlevi yoktur.
S3: Paslanmaz çelik ve diğer pasif metallerin aktivatöre ihtiyacı var mı?
Evet. Paslanmaz çelik, kaplamalı ve galvanizli yüzeyler, anodize alüminyum ve benzeri pasif alt tabakalar, kürlenmeyi tam hızda gerçekleştiremeyecek kadar az metal iyonu salar. Her iki yüzeye uygulanan bir yüzey aktivatörü veya astar, normal sertleşme sürelerini ve tam gücü geri kazandırır.
S4: Ekleme basınç uygulamadan önce ne kadar beklemeliyim?
Teknik veri sayfasını kontrol belgesi olarak kabul edin. Genel bir kural olarak, flanş bağlantıları oda sıcaklığında birkaç saat içinde taşıma gücüne, yaklaşık 24 saat sonra ise tam basınç ve kimyasal dirence ulaşır. Soğuk atölyeler bu süreleri oldukça uzatır.
S5: Anaerobik bir sızdırmazlık maddesi geleneksel bir contanın tamamen yerini alabilir mi?
Boşluk oranı dahilindeki sert, hassas işlenmiş metal flanşlarda evet ve sızdırmaz bağlantı genellikle daha güvenilirdir çünkü gevşeyemez veya sürünemez. Yüzeylerin yumuşak, çarpık, işlenmemiş veya kasıtlı olarak esnediği durumlarda, elastomerik conta malzemesi veya geleneksel kesilmiş conta daha iyi bir mühendislik seçeneği olmaya devam etmektedir.

 TOP